
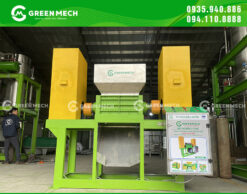
Dự án lắp đặt máy băm gỗ
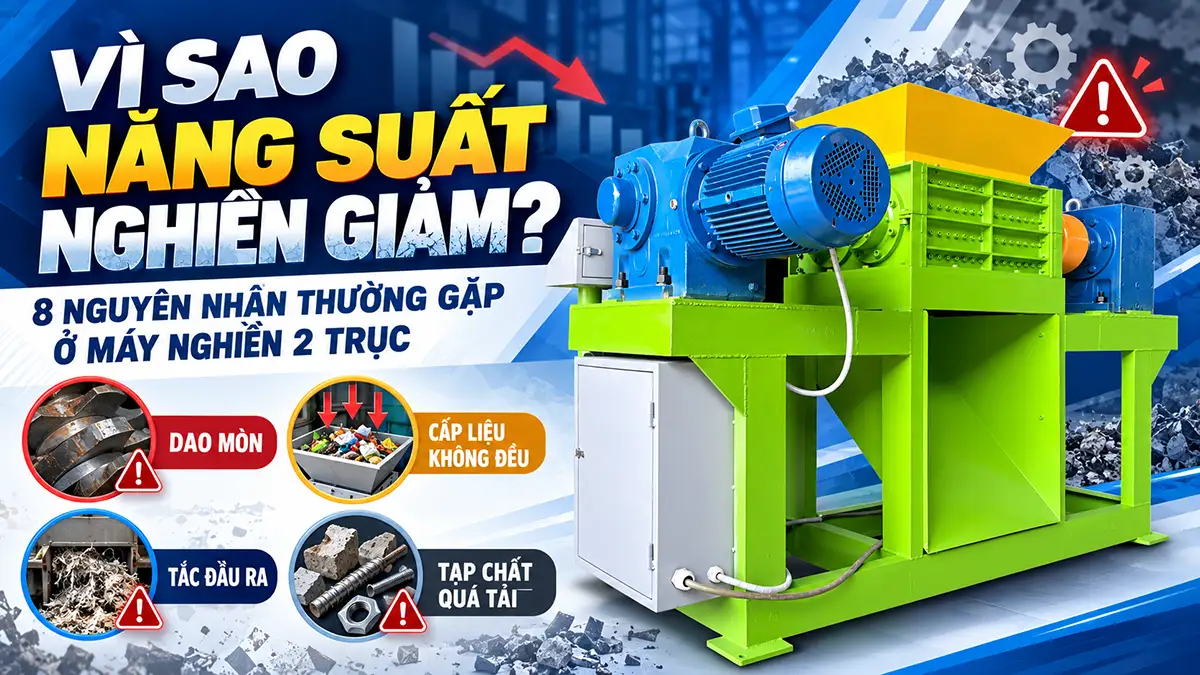
Những nguyên nhân khiến năng suất nghiền giảm ở máy nghiền 2 trục: Cách kiểm tra và khắc phục
Những nguyên nhân khiến năng suất nghiền giảm ở máy nghiền 2 trục không chỉ nằm ở dao mòn hay động cơ. Nguyên liệu thay đổi, cấp liệu gián đoạn, đảo chiều thường xuyên và đầu ra ùn tắc đều có thể làm sản lượng cuối ca thấp hơn dù máy vẫn hoạt động. Muốn xử lý đúng, cần xác định khâu nào đang mất thời gian hoặc làm tăng lượng phải nghiền lại, thay vì vội tăng lượng nạp.
Bài viết tập trung vào máy nghiền 2 trục dùng để cắt, xé và giảm kích thước vật liệu. Các hướng kiểm tra dưới đây giúp người quản lý nhận diện điểm nghẽn, phân biệt việc có thể theo dõi từ vị trí an toàn với việc phải giao cho kỹ thuật viên.
MỤC LỤC
Xác định năng suất giảm thật hay điều kiện sản xuất đã thay đổi
Với máy nghiền 2 trục dạng cắt xé thông dụng, hai cụm dao phối hợp kéo và cắt vật liệu trong vùng làm việc; không phải trục đầu nghiền thô rồi trục sau nghiền tinh. Khả năng tiếp nhận, mức tải và đầu ra phụ thuộc đồng thời vào vật liệu, cụm dao, truyền động và cách tổ chức dây chuyền.
Trước khi kết luận máy xuống cấp, hãy đối chiếu cùng loại nguyên liệu, kích thước đầu vào, độ ẩm, cấu hình máy và tiêu chí đầu ra. Một ca nghiền nhựa cục không thể so trực tiếp với ca nghiền chai rỗng; một lô vải dài cũng không tương đương vải vụn đã chuẩn bị sẵn.
- Năng suất khi đang nghiền: lượng vật liệu được xử lý trong thời gian máy thực sự cắt, xé.
- Năng suất hữu ích theo ca: khối lượng đầu ra đạt yêu cầu chia cho toàn bộ thời gian ca, bao gồm cả chờ liệu, chờ thu gom và dừng xử lý sự cố.
- Ranh giới đo: xác định cân ngay sau máy nghiền hay sau toàn bộ dây chuyền, rồi giữ nguyên vị trí đó khi so sánh.
Không cộng vật liệu hồi lưu thành sản lượng mới. Tách riêng phần loại bỏ và phần chưa đạt; chỉ ghi nhận một lần khi vật liệu đáp ứng tiêu chí đã thống nhất. Với vật liệu thay đổi độ ẩm, khối lượng tăng do nước không chứng minh lượng vật chất hữu ích được xử lý tăng.
Những nguyên nhân khiến năng suất nghiền giảm ở máy nghiền 2 trục
Nguyên liệu khác trước hoặc vượt điều kiện tiếp nhận
Cùng tên gọi “phế liệu nhựa” nhưng dạng tấm, cục đặc, ống dài và màng mềm tạo ra điều kiện cắt khác nhau. Chiều dày tăng, vật liệu dai hơn, kiện nén chặt hoặc tỷ lệ sợi dài cao hơn có thể làm máy mất nhiều thời gian để kéo và cắt. Nguyên liệu nhẹ, xốp còn có thể đầy phễu nhưng khối lượng thực tế thấp.
Cần kiểm tra hồ sơ lô hàng, hình dạng, độ ẩm và tỷ lệ thành phần trước khi chỉnh máy. Phần ngoài giới hạn tiếp nhận phải được phân loại hoặc chuẩn bị bằng phương án được nhà cung cấp chấp thuận. Bài viết vì sao năng suất máy nghiền thay đổi theo vật liệu giúp làm rõ yếu tố này khi đối chiếu các ca sản xuất.
Cấp liệu thiếu đều hoặc vật liệu bắc cầu trên phễu
Máy có thể chờ liệu vì khâu vận chuyển không kịp, nhưng cũng có thể thiếu liệu ngay khi phễu nhìn vẫn đầy. Các tấm rộng, kiện lớn hoặc vật dài nằm ngang dễ tạo khoảng trống phía dưới, khiến vật liệu không tiếp xúc đều với dao.

Ngược lại, nạp dồn một lượng lớn có thể làm tải tăng đột ngột, gây dừng hoặc đảo chiều bảo vệ. Đổ nhiều hơn không mặc nhiên giúp xử lý nhanh hơn. Hướng cải thiện là chuẩn bị nguyên liệu trước ca, kiểm soát nhịp cấp và xác nhận hình dạng đầu vào phù hợp, không dùng tay, chân hay dụng cụ tự chế chọc vào vùng nguy hiểm để phá cầu liệu.
Dao mòn, mẻ hoặc cụm cắt không còn làm việc đúng trạng thái
Khi năng suất giảm dần trên các lô tương đương, đồng thời vật liệu khó được kéo xuống hoặc phần chưa cắt đứt tăng, cụm dao là một nhóm nguyên nhân cần kiểm tra. Tuy nhiên, các biểu hiện này chưa đủ để kết luận dao cùn: cách nạp, nguyên liệu và bộ phận gạt theo cấu hình cũng có thể ảnh hưởng.
Kỹ thuật viên cần đối chiếu tình trạng dao, chi tiết liên quan và khe làm việc với tài liệu đúng model. Việc mài hoặc thay dao phải theo tiêu chuẩn của nhà chế tạo; dao nứt hay hư hỏng không được khắc phục bằng hàn sửa tùy tiện. Không tự giảm khe hở hoặc thay biên dạng dao chỉ để tăng tốc độ cắt.
Vật liệu quấn trục, bám dính hoặc tích tụ trong vùng làm việc
Màng mềm, dây đai và sợi dài có thể tạo búi hoặc quấn; một số vật liệu ẩm, có chất kết dính dễ tích tụ. Khi vùng làm việc bị cản trở, khả năng tiếp nhận có thể giảm và thời gian dừng vệ sinh tăng.
Cần xem lại chiều dài đầu vào, trạng thái vật liệu và sự phù hợp của cụm dao, bộ phận gạt nếu máy có trang bị. Không tiếp cận để kéo gỡ khi trục còn chuyển động. Việc mở kiểm tra và làm sạch chỉ thực hiện sau quy trình dừng, cô lập và xác minh an toàn.
Tạp chất và vật cứng gây quá tải, đảo chiều lặp lại
Đá, kim loại ngoài phạm vi cho phép hoặc chi tiết đặc quá lớn có thể làm tải tăng mạnh và gây hư hỏng. Có chức năng đảo chiều không đồng nghĩa máy chấp nhận mọi tạp chất. Nếu đảo chiều xảy ra thường xuyên hơn trên nguyên liệu tương đương, cần ghi lại cảnh báo, thời điểm và dạng vật liệu liên quan để kỹ thuật viên đánh giá.
Ưu tiên kiểm soát đầu vào và loại phần không được phép tiếp nhận. Không tăng ngưỡng bảo vệ, bỏ liên động hoặc liên tục khởi động lại để cố hoàn thành ca. Pin, bình chịu áp và vật liệu không rõ hóa chất tồn dư phải được loại khỏi dòng phế liệu thông thường và xử lý theo phương án chuyên biệt.
Đường xả và công đoạn phía sau không theo kịp
Băng tải, thùng chứa hoặc công đoạn phân loại phía sau bị đầy có thể buộc máy nghiền giảm nhịp hay dừng. Lúc này, thay dao hoặc tăng công suất động cơ chưa chắc giải quyết được vấn đề.
Hãy ghi nhận thời gian chờ đổi thùng, chuyển vật liệu và giải phóng đầu ra. Nếu dây chuyền có sàng hoặc máy nghiền cấp tiếp theo, kiểm tra năng lực tiếp nhận của chính công đoạn đó. Không mặc định mọi máy nghiền 2 trục đều có lưới sàng bên trong để đề xuất thay lưới.
Yêu cầu đầu ra thay đổi, lượng phải xử lý lại tăng
Máy nghiền 2 trục thường đảm nhiệm giảm kích thước sơ bộ; đầu ra không mặc nhiên đồng đều như hạt nhựa thành phẩm hoặc mùn cưa mịn. Khi khách hàng siết quy cách kích thước, tỷ lệ được chấp nhận ngay có thể giảm dù tổng lượng đi qua máy không đổi.
Cần xác định phần quá cỡ, nguyên nhân bị loại và công đoạn có trách nhiệm hoàn thiện kích thước. Giải pháp có thể là điều chỉnh cấu hình trong phạm vi cho phép hoặc bổ sung phân loại, nghiền cấp sau, không phải cứ hồi lưu nhiều lần là tối ưu.
Truyền động, bảo trì và thời gian dừng làm giảm sản lượng ca
Cảnh báo truyền động, nhiệt độ tăng khác thường hoặc tiếng động mới xuất hiện cần được đánh giá cùng nhật ký vận hành. Không thể chỉ từ một biểu hiện mà kết luận thiếu dầu, hỏng ổ đỡ hay động cơ yếu. Việc kiểm tra điện, hộp giảm tốc và các thông số kỹ thuật thuộc phạm vi người có chuyên môn.
Ngoài tình trạng thiết bị, thiếu phụ tùng, chờ người xử lý hoặc bàn giao ca không rõ cũng kéo dài thời gian dừng. Lịch bảo dưỡng theo tài liệu máy, chuẩn bị vật tư đúng loại và ghi nhận nguyên nhân dừng giúp phân biệt tổn thất tổ chức với suy giảm khả năng nghiền thực tế.
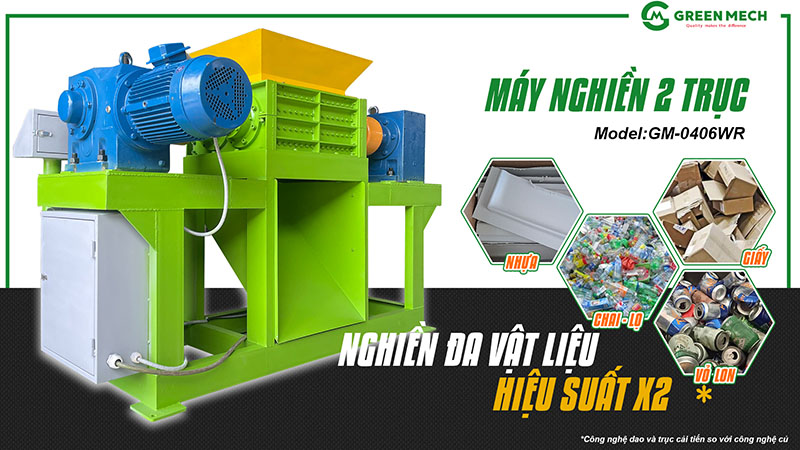
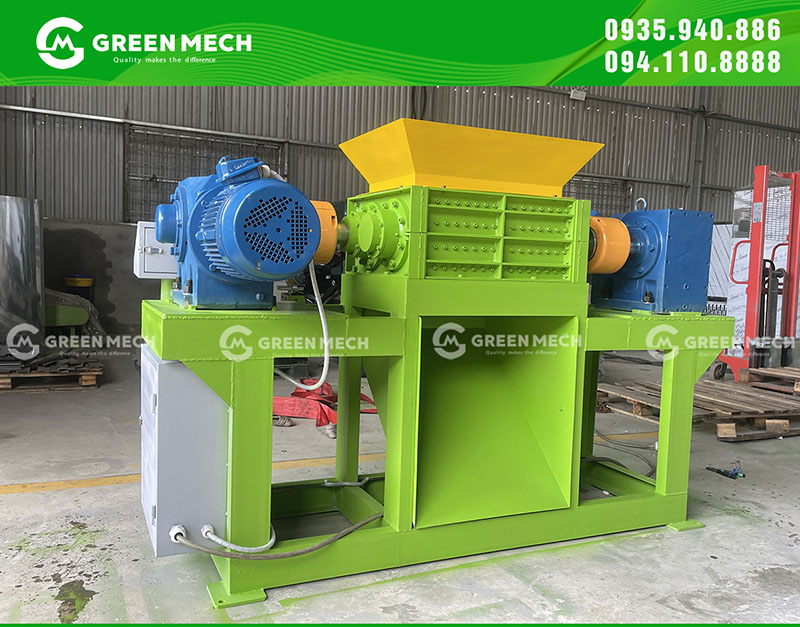
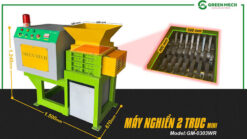
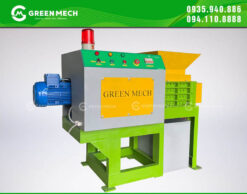
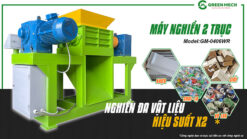
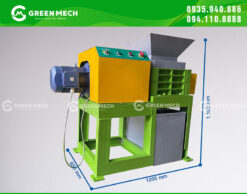
Máy nghiền 2 trục GREEN MECH!


Bảng nhận diện nhanh điểm nghẽn
| Biểu hiện | Nhóm nguyên nhân cần xem xét | Hướng kiểm tra ban đầu |
|---|---|---|
| Phễu đầy nhưng ít vật liệu đi xuống | Bắc cầu, vật liệu quá cồng kềnh hoặc khó bắt dao | Quan sát từ vị trí được bảo vệ; đối chiếu hình dạng và cách cấp liệu |
| Đảo chiều tăng sau mỗi lần nạp dồn | Nhịp nạp quá cao, khối đặc hoặc tạp chất | Ghi cảnh báo và lô vật liệu; kiểm tra điều kiện đầu vào trước khi thay cài đặt |
| Sản lượng giảm dần trên cùng loại vật liệu | Dao mòn, tích tụ, thay đổi trạng thái cụm cắt | Lập yêu cầu kiểm tra kỹ thuật sau khi cô lập năng lượng |
| Máy thường chờ dù nghiền bình thường khi có liệu | Thiếu nguyên liệu sẵn sàng hoặc đầu ra đầy | Tách thời gian chờ cấp và chờ xả trong nhật ký ca |
| Tổng lượng ra không giảm nhưng hàng đạt ít hơn | Quy cách đầu ra đổi hoặc tỷ lệ phải xử lý lại tăng | Cân riêng phần đạt, quá cỡ và loại bỏ tại cùng vị trí đo |
Bảng này dùng để khoanh vùng, không thay thế chẩn đoán kỹ thuật hoặc quy trình sửa chữa của thiết bị.

Khi nào phải dừng máy ngay?
Nếu xuất hiện rung mạnh đột ngột, tiếng va đập kim loại bất thường, khói, mùi khét, nghi ngờ gãy dao hoặc hỏng che chắn, liên động an toàn, phải dừng theo quy trình và yêu cầu người có chuyên môn đánh giá. Không tiếp tục chạy để hết liệu, hoàn thành ca hay quay video kiểm tra.
Trước khi tiếp cận dao, truyền động hoặc điểm kẹt, nhân sự được đào tạo và phân quyền phải thực hiện quy trình riêng của máy: dừng, cô lập nguồn năng lượng, khóa và treo thẻ, kiểm soát năng lượng tồn dư, chờ các bộ phận chuyển động dừng hoàn toàn và xác minh trạng thái an toàn. Phải tính cả thiết bị cấp, xả liên kết có thể gây chuyển động. Nút dừng hoặc nút dừng khẩn không thay thế việc cô lập năng lượng.
Sau xử lý, cần kiểm tra dụng cụ đã được thu dọn, che chắn và liên động được phục hồi, mọi người ra khỏi vùng nguy hiểm; tháo cô lập có kiểm soát và chạy thử theo hướng dẫn trước khi bàn giao sản xuất.

Cách kiểm chứng biện pháp khắc phục có hiệu quả
- Lập mốc so sánh: chọn các ca có nguyên liệu, độ ẩm, quy cách đầu ra và cấu hình tương đương.
- Ghi đúng tổn thất: tách thời gian nghiền, chờ cấp liệu, chờ xả, đảo chiều và dừng sửa chữa; tránh ghi trùng một khoảng thời gian vào nhiều nhóm.
- Ưu tiên nguyên nhân mất nhiều thời gian: chỉ thử một thay đổi được phê duyệt mỗi lần, chẳng hạn ổn định nhịp cấp hoặc tổ chức đổi thùng kịp thời.
- Đo lại đầu ra đạt yêu cầu: giữ nguyên ranh giới cân và tiêu chí chấp nhận; không lấy tổng lượng qua máy thay cho sản lượng hữu ích.
- Theo dõi qua các ca tương đương: kiểm tra sản lượng cùng cảnh báo, lượng xử lý lại và tình trạng mài mòn, không kết luận từ một lần chạy ngắn.
Một cải tiến chỉ có ý nghĩa khi tăng đầu ra sử dụng được mà không phải đánh đổi bằng quá tải, mất an toàn hoặc chất lượng thấp hơn. Không có tỷ lệ tăng năng suất chung cho mọi xưởng. Thông số thực tế phụ thuộc nguyên liệu, độ ẩm đầu vào và cấu hình thiết bị.

Liên hệ và báo giá
Máy nghiền 2 trục của GREEN MECH Việt Nam không chỉ là một thiết bị công nghiệp đơn thuần, mà còn là một công cụ quan trọng đem lại nhiều lợi ích đáng kể cho ngành chế biến, sản xuất và tái chế.
Với thiết kế tiện lợi, hiệu suất cao và tính linh hoạt, máy nghiền này không chỉ giúp tăng cường sản xuất mà còn tối ưu hóa quy trình xử lý vật liệu, từ đó giảm thiểu lãng phí và tiết kiệm chi phí.
Hãy đến với GREEN MECH để trải nghiệm sự khác biệt và chuyên nghiệp mà chúng tôi mang lại. Tại GREEN MECH, chúng tôi không chỉ cung cấp các thiết bị công nghệ tiên tiến, mà còn cam kết đem lại dịch vụ chăm sóc khách hàng tốt nhất.
Đội ngũ kỹ thuật viên giàu kinh nghiệm của chúng tôi sẽ luôn sẵn sàng hỗ trợ bạn trong quá trình lựa chọn, sử dụng và bảo dưỡng máy nghiền 2 trục mini, giúp bạn tiết kiệm thời gian, năng lượng và chi phí.
Để được tư vấn chi tiết, hãy truy cập website: maynghien.com.vn hoặc liên hệ ngay số Hotline (Zalo): 0935 940 886 hoặc qua số tổng đài: 094 110 8888 để được hỗ trợ.
Thông tin chi tiết sẽ được cập nhật trong quá trình tư vấn, trao đổi. Chính vì thế, đừng ngại ngần mà hãy liên hệ ngay với chúng tôi nhé!


